一个完整的汽车涂装系统由前处理、电泳、涂胶、中涂、面漆、罩光、检验等核心工艺,以及六大系统组成:车身输送系统、前处理电泳系统、打磨与密封系统、喷漆系统、烘干炉系统、废气环保处理系统。
昇智科技为乘用车及商用车提供整线交钥匙涂装线与既有车间改造,产能目标30至120 JPH。每一座烘房、喷房和输送系统在制造前均经过CFD流场与结构强度分析验证。
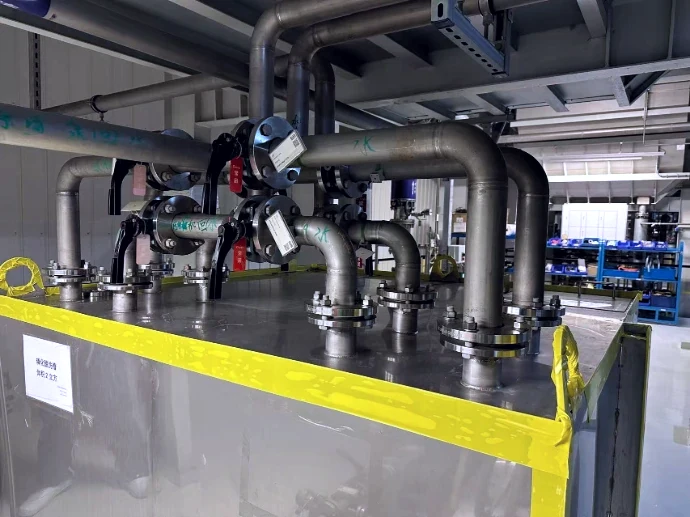
前处理系统的目的是获得一个洁净、有适当粗糙度的金属表面,为涂层附着力打下基础。
电泳系统是保证车身防锈能力长达10年以上的关键工艺。
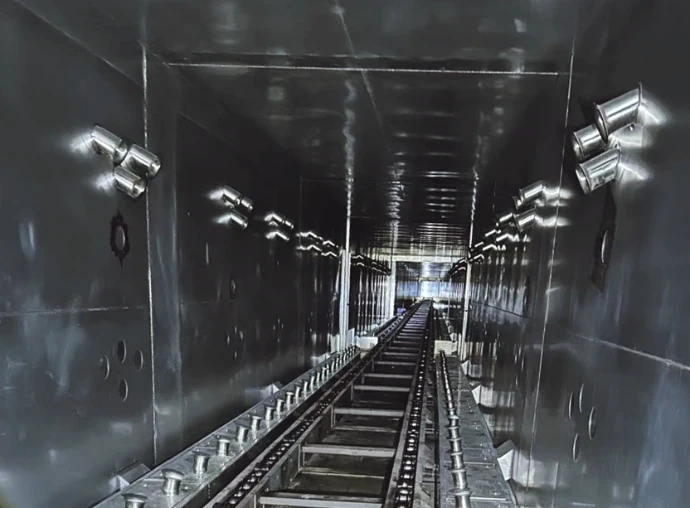
烘干炉通过受控的热处理阶段固化每一层涂层:
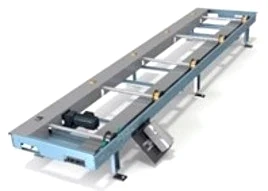
输送系统负责将白车身在各工艺工位之间精确、稳定地传输。涂装输送系统经历了从地面链→摆杆→滑橇→多功能穿梭机的演进。
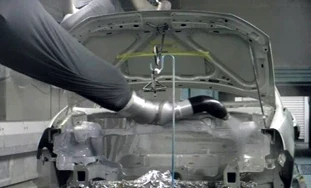
喷涂系统是涂装车间中最核心、最精密的部分,直接决定车身最终的颜色效果、光泽度、鲜映性及涂料利用率。现代涂装已完全由机器人自动喷涂主导。
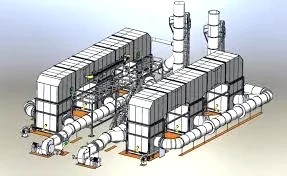
在汽车涂装系统中,RTO(蓄热式焚烧炉)是处理涂装废气(VOCs,含苯、甲苯、二甲苯)的核心环保设备。
| 参数 | 单线 | 双线 | 单位 |
|---|---|---|---|
| 生产节拍 | 30-60 | 60-120 | JPH |
| 电泳膜厚 | 18-25 | 18-25 | µm |
| 面漆膜厚 | 35-45 | 35-45 | µm |
| 烘炉温度 | 140-185 | 140-185 | °C |
| 温度均匀性 | ±3 | ±3 | °C |
| VOC销毁率(RTO) | >99 | >99 | % |
由世界顶尖涂装集成商出身的工程师设计,20年以上经验,近30条产线交付。
每座烘房、喷房和钢结构在制造前完成仿真——温度均匀性是保证而非估算。
相比欧洲品牌响应更快、成本更优,同时具备同等世界级技术。
集成VOC治理与余热回收,实现合规、低成本、可持续生产。
| 工段 | 关键参数 | 典型设计区间 |
|---|---|---|
| 前处理 | 脱脂温度 / 喷淋压力 | 45-60°C / 0.15-0.3 MPa |
| 电泳(CED) | 槽液温度 / 膜厚 | 28-32°C / 18-22 µm |
| 喷房 | 断面风速 / 温湿度 | 机器人喷房 0.3-0.5 m/s;23±2°C,60-70% RH |
| 烘房 | 温度 / 时间 / 均匀性 | 按涂料体系 140-180°C / 20-35 min / 目标 ±3°C |
| 输送 | 节拍设计 | 按 30-60 JPH 产能区间规划,速度联锁 |
| 洁净 | 喷房送风过滤 | 顶棉过滤 + 干式/湿式漆雾处理配套 |
典型设计区间供快速参考,最终以涂层体系、产能目标与现场条件校核为准。
一条完整的乘用车涂装线通常包含前处理与电泳(ED)、密封与中涂、面漆与清漆喷涂、烘房烘干、检查修饰等工序。昇智科技(SYZOY)提供从前处理电泳到喷涂、烘干、输送的整线规划、设备制造与交钥匙交付。
前处理通过脱脂、表调、磷化等工序去除车身油污并生成防腐转化膜;电泳(阴极电泳 ED)利用电场使涂料均匀沉积在车身内外表面,形成防腐底漆层,是决定整车耐腐蚀寿命的关键工序。
喷房需要恒温恒湿(典型 23±2°C、65±5%RH)、分段压差与合理气流组织,以保证漆膜外观质量;烘房按升温、保温、冷却三区段设计,通过热风循环或红外辅助控制温度均匀性(可达 ±3°C)。昇智按车型节拍与工艺要求完成选型、设计与验证。
喷房、烘房排风属于大风量低浓度 VOC 废气,主流工艺为"沸石转轮(吸附转轮)浓缩 + RTO 蓄热式焚烧 + 余热回收",兼顾达标排放与运行能耗。详见废气处理与 KPR 吸附转轮产品页。
已交付近30条涂装线。让我们助您规划、建设或升级您的产线。

微信扫一扫
